5.1 Introduzione
Dopo aver trattato alcuni cenni storici ed aver presentato brevemente
le caratteristiche hardware del PLC, si
presentano ora due argomenti ben distinti :
- 1. La progettazione del programma, una attività che, in linea generale, è tale e quale alla progettazione dello Schema Funzionale di un circuito di comando.
- 2. La configurazione e programmazione del PLC dal punto di vista dell'uso del software di programmazione, e quindi l'uso della sua memoria e delle istruzioni;
In questo capitolo si affrontera l'argomento progettazione, mentre il
secondo aspetto verrà analizzato nel capitoli successivi
(che
comunque deve essere sempre approfondito con i manuali forniti dal
costruttore del PLC).
5.2 Principi
generali di Progettazione
Come visto finora, la stesura del software per un PLC ha bisogno di un
quantitativo di carta al quadrato rispetto al listato finale del
programma.
Sulla base di quanto detto fino ad ora, buona parte di questa carta e
costituita da :
- 1. documentazione che è indispensabile consultare (Norme CEI, Direttiva Macchine, libri, ecc),
- 2. Disegni meccanici o lo schema di processo ( P&ID )
- 3. Schemi elettrici
- 4. Caratteristiche della macchina, prestazioni richieste, organi di sicurezza, elenco motori ed utenze, ecc
- 5. Documento con elencate le modalità di funzionamento richieste e le caratteristiche di sicurezza che dovranno essere rispettate.
A questo punto si può cominciare a
tracciare lo schema a blocchi del sistema di controllo, ossia del
programma.
Non si tratta di un flowchart, ma piuttosto di un layout che da
l'impostazione generale del programma, ossia la struttura.
Il layout sara graficamente composto da più blocchi ognuno
dedicato ad una appropriata funzione, e che nella realtà
finale
del progetto saranno dei sottoprogrammi (subroutine).
Quando si trascrive un programma per un piccolo impianto, infatti, dato
l'esiguo numero di segnali, è possibile avere sott'occhio (e
a
mente), tutto il sistema controllato.
Al contrario, nel caso di grosse macchine o impianti estesi
ciò e praticamente impossibile, quindi
è necessario suddividerli in unita elementari,
che riconducano al caso dell'impianto semplice.
Ogni subroutine avrà quindi al proprio interno delle logiche
autonome inerenti la funzione che deve svolgere.
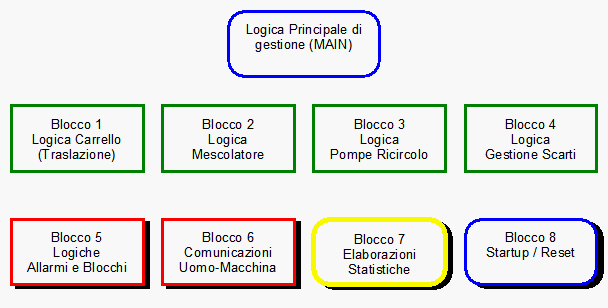

Tale suddivisione potrebbe risultare esagerata
per un PLC con 10 ingressi e 10 uscite, ma non è detto.
La strutturazione del progetto consente infatti una più
agevole
ricerca guasti e comprensibilità dello stesso ad un
"estraneo",
come affrontato nel paragrafo "Comprensibilità e
Documentazione".
La suddivisione del programma i più blocchi "logici"
consente
inoltre di aumentarne l'affidabilità, dato che durante la
stesura del programma sara più semplice evitare interferenze
o
errori di battitura tra righe destinate a compiti diversi.
5.3 Analisi
della macchina
Come è visto nell'esempio precedente, per costruire il
Layout di
un sistema di controllo (ossia del programma), è necessario
avere ben chiari tutti i componenti dell'impianto che si deve a
controllare, e tutte le funzionalità che si dovranno
realizzare.
Ecco che quindi è necessario analizzare ciascuna macchina
con il
relativo "processista" che l'ha concepita per comprenderne tutti gli
aspetti che influiscono il modo di funzionamento e quindi la
programmazione.
Una volta tracciato il Layout, questo potrebbe essere usato come
documento ufficiale.
Ad esempio se viene tralasciato di informare il programmatore che e'
necessario gestire con il PLC gli scarti di produzione in una
determinata maniera, il blocco 4 non figurerebbe nel Layout, ed il
progettista meccanico, osservando tale diagramma, si accorgerebbe della
incompletezza.
Il Layout poi non deve essere obbligatoriamente fatto in modo grafico,
ma può essere trascritto anche sotto la forma di un elenco
delle
funzioni da realizzare.
5.4 Power-on
Si potrebbe cominciare a ragionare sul programma con considerare il
momento dell'accensione di una macchina e del relativo PLC.
In questa fase può essere necessario lanciare procedure di
pre-avviamento indispensabili per il buon funzionamento della macchina.
Si cita ad esempio :
- il riscaldamento dell'olio nelle centraline oleodinamiche,
- il ricambio dell'aria nel vano lavorazione,
- l'apertura delle elettrovalvole dei circuiti dell'aria
- l'accensione della pompa di circolazione dell'acqua di raffreddamento,
- ecc.
Anche per questi casi è necessario discutere con il
progettista
meccanico della macchina o con il processista come si deve procedere
5.5 Modalità
di Funzionamento
In fase di progettazione dovranno essere ben chiarite quali saranno le
modalità di funzionamento della macchina o dell'impianto.
Ad esempio si dovranno descrivere i modi di funzionamento manuale e
automatico, che tra l'altro tipicamente non sono compatibili tra loro.
Dovrà quindi essere documentato come funziona la macchina a
seconda della posizione del Selettore
Modale di Funzionamento (EN
60204-1, articolo 9.2.3).
Questo selettore, gerarchicamente posizionato al di sotto del famigerato Pulsante
di Emergenza, in realtà prevale su tutti gli
altri comandi.
Per contro il cambiamento della sua posizione non deve provocare
nessuna azione nella macchina, ma solo la preselezione della logica nel
programma.
5.6 Black-Out
Questo è un'altro argomento che spesso viene tralasciato: lo
spegnimento improvviso.
Forse dipende dal fatto che si considera la mancanza di energia
elettrica un fatto raro, e che comunque non incide nella programmazione
dato che "in quei momenti" il programma è praticamente morto
con
tutta la macchina che deve controllare.
Al contrario anche il black-out è un episodio che andrebbe
considerato in fase di programmazione.
Le
tipiche fasi di black-out di un macchinario. In
una piccola industria l'operatore addetto ad un macchinario lo sta
facendo funzionare in serenità e pace e questo gli
corrisponde
producendo i prodotti che deve.
|
Dato
che oggi praticamente tutti i PLC sono dotati di memorie "a rimanenza",
nelle quali i dati restano memorizzati anche in mancanza dell'energia
elettrica, utilizzando queste aree di memoria, talvolta e possibile
"fotografare" la situazione del macchinario nell'ultimo instante prima
della mancanza di energia elettrica, cosicché al ritorno
dell'energia è possibile riprendere il processo dal punto
che
era rimasto.
Deve sempre e comunque essere possibile cancellare queste memorie,
laddove la situazione sia da ricominciare da zero, cosa attuabile con
un apposito pulsante di reset, che tipicamente viene previsto nella
consolle di comando della macchina.
Talvolta è utile discutere di un possibile black-out, in
quanto
gli ideatori della macchina si accorgono se è o meno
necessario
dotare la macchina di gruppi di continuità, per garantire la
sicurezza in queste fasi (ad esempio per la frenatura, ecc).
5.7 La
Logica Principale
In questa logica, detta anche Main e talvolta anche Blocco
Organizzativo, si gestiscono tutte le altre subroutine e le funzioni di
particolare importanza per tutto l'impianto controllato.
5.7.1 Consenso
al Funzionamento
Per una macchina nella logica principale le prime operazioni da
affrontare saranno quelle inerenti i controlli sulla sicurezza :
- Controllo se tutti gli interruttori di alimentazione ed i relé termici sono OK.
- Controllo se tutti i parametri di funzionamento sono entro i valori prestabiliti (temperature, pressioni, tara, ecc).
- Controllo se tutte le sicurezze sono in ordine (ripari chiusi, barriere posizionate, ecc), compreso il Pulsante di Emergenza.
Solo
con il benestare di tutte queste logiche si potrà procedere
all'avviamento della macchina.
Il relé che riassume il benestare a procedere può
essere chiamato KF, in quanto è da considerarsi il Consenso
al Funzionamento.
Il relé che riassume la presenza regolare di tutte le
alimentazioni, invece, tipicamente è chiamato relé di
Linea o KL.
5.7.2 Settaggi
al Power-On
All'accensione di un PLC tipicamente sono necessarie delle procedure di
set-up, per cui è meglio prevedere un sottoprogramma
apposito.
Tale subroutine verrà richiamata dalla logica principale
solo all'accensione.
Tipicamente si resettano tutti i temporizzatori, i contatori, ecc. ,
sempre che la macchina non abbia bisogno di una funzione di "ripartenza
a freddo".
In questa fase può essere utile ricaricare in memoria i
set-point di funzionamento, quali misure, conteggio pezzi, ecc. che
potrebbero essere memorizzati invece nel terminale operatore
(interfaccia uomo-macchina), esterno al PLC.
5.7.3 Chiamate
delle Subroutine
Per il resto il programma principale dovrebbe essere composto da
chiamate alle subroutine, condizionate o meno dalla logica del
macchinario.